

 Eng


Grunnleggende om metallformbarhet i stemplingsoperasjoner
 2026.10.01
 Bransjyheter
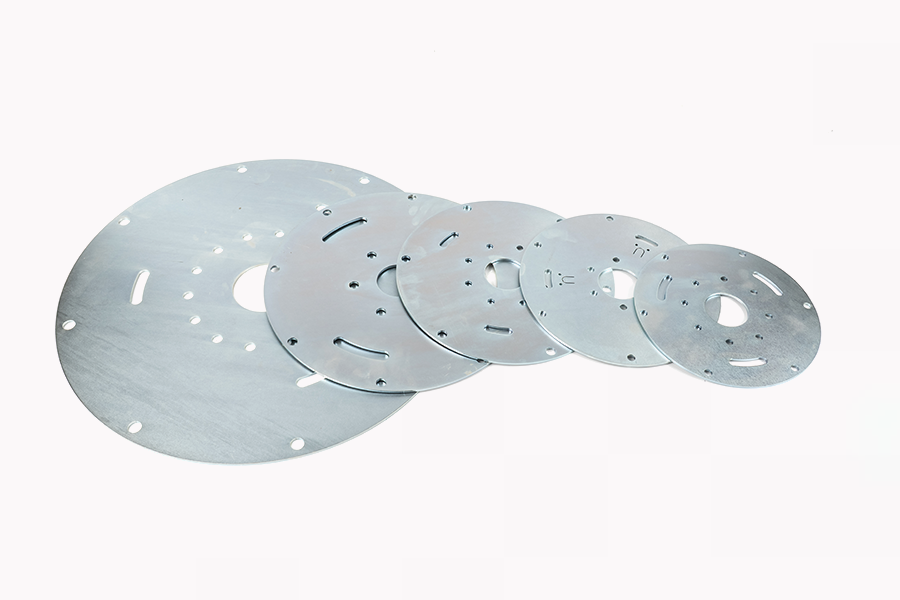
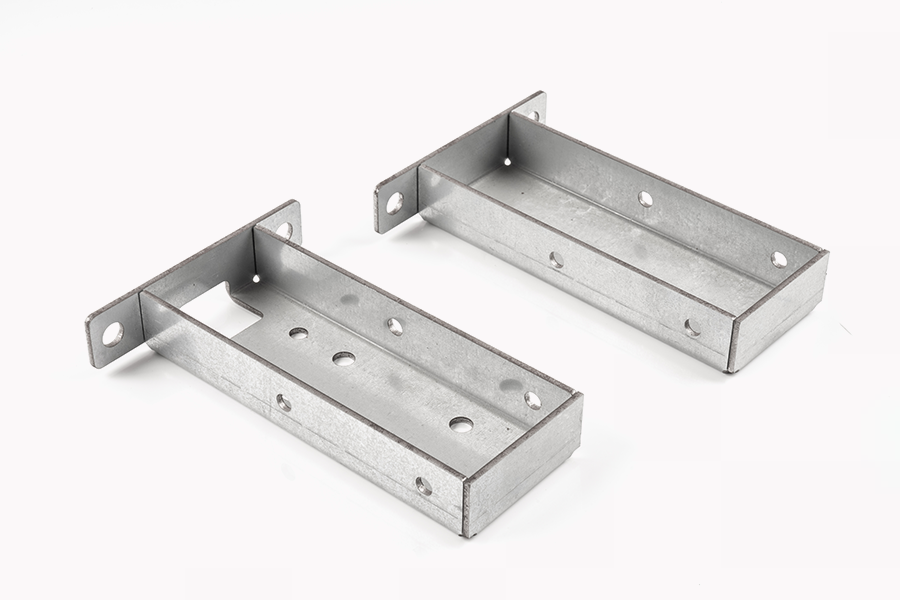
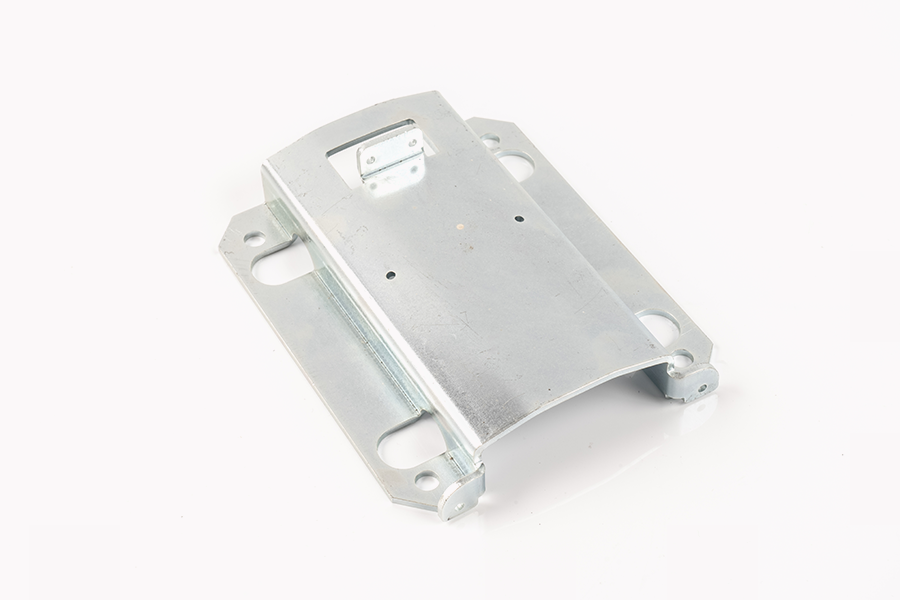
Metallstempling representerer en av de mest effektive volumproduksjonsteknikkene i moderne industriell produksjon. Prosessen konverterer flate metallspoler eller arkmateriale til presise tredimensjonale komponenter gjennom kontrollert mekanisk deformasjon. Når produksjonsanlegg produserer Stempling av metalldeler , avhenger den generelle lette behandlingen sterkt av de iboende mekaniske, fysiske og metallurgiske egenskapene til det valgte råmaterialet. Å velge et metall som lett gir etter for skjære-, bøye-, mynt- og trekkkrefter reduserer pressetonnasjekravene, forlenger verktøyståls levetid, minimerer skrapgenerering og sikrer konsistent dimensjonell repeterbarhet over omfattende produksjonsserier.
For å bestemme hvilket metall som gir høyest grad av formbarhet, må man evaluere viktige mekaniske egenskaper som flytegrense, endelig strekkfasthet, total forlengelsesprosent, tøyningsherding og krystallografisk gitterstruktur. Mens flere ikke-jernholdige og jernholdige metaller viser gunstige kaldbearbeidingsegenskaper, skiller kommersielt rene aluminiumslegeringer, myke messingformuleringer, lavkarbontrekkstål og ulegert kobber seg ut som de lettest deformerte metallene under mekaniske stansepressekrefter. Å forstå hvordan disse materialene oppfører seg under stress gjør at komponentdesignere og verktøyingeniører kan optimere produksjonseffektiviteten samtidig som den opprettholder strukturell integritet.
Formbarhet av metallplater definerer kapasiteten til et metallisk materiale til å gjennomgå permanent plastisk deformasjon uten å lide lokalisert innsnevring, riving, mikrosprekker eller alvorlig dimensjonsfjæring. Ved stansepresseoperasjoner dikterer formbarhet hvor lett råmateriale tilpasser seg geometrien til stanse- og dysehulrom under påført tonnasje.
Yield styrke og strekkstyrke forhold
Overgangen fra midlertidig elastisk bøyning til permanent strukturell forming skjer når påført mekanisk påkjenning overstiger materialets flytegrense. Metaller med lavere innledende flytegrense krever betydelig mindre pressekraft for å starte plastisk deformasjon. Denne lavere kraftterskelen reduserer indre spenninger i dysekomponenter og gjør det mulig for produsenter å bruke mekaniske eller hydrauliske presser med lavere tonnasje.
Like kritisk er marginen mellom flytegrense og endelig strekkfasthet. Et bredt flyt til strekkforhold gir et bredt driftsvindu under formingen. Når råmateriale har et lavt flytegrense kombinert med høy strekkfasthet, deformeres det kontinuerlig under stansetrykk uten å plutselig overskride grensen for bruddstyrke, noe som ellers ville føre til brudd eller fullstendig riving av materialet.
Forlengelsesprosent og tøyningskapasitet av plast
Total forlengelse måler den prosentvise grad som en metallprøve kan strekke seg før fysisk brudd oppstår. Materialer som viser høy jevn forlengelsesprosent tåler ekstrem geometrisk strekking uten lokalisert tynning. Under komplekse grunne tegninger eller tunge flensoperasjoner, gjør høy forlengelse det mulig for materialkornstrukturer å strekke seg jevnt over stanseinngangsradiuser, og fordeler belastningen jevnt over arbeidsstykket.
Strekkherdingseksponent og tøyningsforhold av plast
Eksponenten for tøyningsherding, vanligvis betegnet som n-verdien, måler evnen til et metall til å herde når det deformeres. En høyere n-verdi indikerer at når et lokalisert område deformeres, styrker og overfører det påfølgende deformasjonskrefter til omkringliggende ubearbeidede områder. Denne mekanismen sprer plastisk deformasjon over et bredere overflateområde, og forhindrer for tidlig halsing.
Plasttøyningsforholdet, betegnet som r-verdien eller normal anisotropi, måler motstanden til en metallplate til veggfortynning under dyptrekkingshandlinger. En høy r-verdi betyr at metallplaten foretrekker å trekke innover fra flensområdet i stedet for tynn gjennom tykkelsen. Metaller som kombinerer en høy n-verdi med en høy r-verdi gir eksepsjonell enkel prosessering når produsenter lager stempling av metalldeler med dype hulrom.
Aluminiumslegeringer som svært formbare metaller for stempling
Kommersielt rene aluminiumskvaliteter og myke aluminiumslegeringer som ikke kan varmebehandles er allment anerkjent blant de enkleste materialene å behandle i platepresse. Deres eksepsjonelle kaldformingsytelse stammer direkte fra deres atomarkitektur og lave mekaniske motstand.
Ansiktssentrert kubisk gittermekanikk
Aluminium har en ansiktssentrert kubisk krystallgitterstruktur. Dette atomarrangementet inneholder tolv primære glidesystemer, og gir mange krystallografiske retninger langs hvilke atomplan glir forbi hverandre under skjærspenning. Fordi skli lett oppstår ved omgivelsestemperaturer, viser aluminium høy naturlig duktilitet, lav skjærmotstand og utmerket plaststrømningsevne under mekaniske pressestempel.
Ytelse av ulegert aluminium Grade Eleven Hundred
Kommersielt ren aluminiumslegering elleve hundre i den fullstendig glødede O-tempereringstilstanden representerer et av de letteste metalliske materialene å stemple. Med et aluminiuminnhold på nittini prosent eller mer, har dette materialet ekstremt lav flytegrense sammen med høye totale forlengelsesverdier som ofte overstiger trettifem prosent.
Når progressive eller overføringsdysesett behandler elleve hundre serier av aluminium, forblir stansekreftene eksepsjonelt lave. Materialet flyter jevnt inn i komplekse dysehulrom, noe som gjør det egnet for intrikate dekorative hetter, elektriske reflektorer, varmevekslerfinner og grunne beholderskall. Videre resulterer den myke naturen til ulegert aluminium i minimal slitasje på herdet verktøystål, som forlenger intervallene for vedlikehold av verktøy over lange produksjonssykluser.
Formbarhet av aluminiumslegering Tre tusen tre
Mens rent aluminium gir maksimal mykhet, introduserer aluminiumslegering tre tusen tre mangan som et primært legeringselement for å øke den mekaniske styrken samtidig som den beholder høy formbarhet. I sin glødede O-tempereringstilstand gir legering tre tusen tre utmerket duktilitet, jevn bøybarhet og god trekkbarhet.
Tilsetningen av mangan forsterker aluminiumsmatrisen gjennom solid løsningsforsterkning uten vesentlig å begrense dislokasjonsbevegelsen under kald deformasjon. Som et resultat deformeres aluminium i tre tusen tre serier lett under stansing, gjennomboring og trekking, samtidig som den gir høyere strukturell stivhet i ferdigstilte metalldeler. Typiske bruksområder inkluderer varmeskjold for biler, HVAC-komponenter til boliger, apparathus og elektroniske kabinetter.
Duktilitet av aluminiumslegering Fem tusen og femti
Aluminiumslegering femtusen og femti inneholder magnesium, og gir høyere styrke samtidig som den bevarer respektable kaldformingsegenskaper i glødet tilstand. Magnesium forbedrer arbeidsherdingsadferden, slik at metallplaten kan fordele belastningen effektivt under dype formingsslag.
Selv om fem tusen femtito aluminium krever litt høyere pressetonnasje enn legering elleve hundre eller legering tre tusen tre, er det fortsatt mye lettere å forme enn strukturelt stål eller nikkellegeringer. Dens høye motstand mot saltvannskorrosjon og god tretthetsbestandighet gjør den til et foretrukket valg for marinebraketter, elektroniske chassispaneler og transportkomponenter der høy duktilitet og miljømessig holdbarhet må sammenfalle.
Spesielle håndteringshensyn for aluminiumsstempling
Til tross for sin overlegne formbarhet, krever mykt aluminium spesifikke operasjonelle justeringer i stanseanlegget. På grunn av den myke overflaten er aluminiumsplater utsatt for overflateskader og mikrosveising på formoverflater under ekstreme kontakttrykk.
For å redusere materialeopptak og opprettholde overflatekvaliteten, påfører verktøyprodusenter høypolerte diamanter som karbonbelegg eller titannitridbehandlinger på stanse- og formoverflater. I tillegg påføres syntetiske smøremidler med lett viskositet kontinuerlig på råaluminiumsspoler for å fjerne mikroskopisk rusk, håndtere friksjon og forhindre overflateskåring under høyhastighetspresskjøringer.
Lavkarbonstål og mykt mildt stål
Jernholdige metaller utgjør en enorm del av den samlede globale stemplingsproduksjonen. Blant jernbaserte legeringer, er lavkarbonstål og ekstra dyptrekkende kvalitetsstål rangert som de enkleste jernholdige metallene å stemple inn i struktur- og panelgeometrier.
Påvirkning av mikrostruktur og karboninnhold
Den kalde formbarheten til stål styres direkte av dets kjemiske karboninnhold. Lavkarbonstål inneholder vanligvis mindre enn null komma én null vektprosent karbon. Å holde karboninnholdet på et minimum undertrykker dannelsen av harde sementittfaser i den mikroskopiske jernmatrisen, og etterlater en overveiende myk ferrittmikrostruktur.
Ferritt viser høy duktilitet og lav flytestyrke, noe som gjør at stanseverktøystål kan skjære, bøye og mynte metallet uten å kreve overdreven tonnasje. Stålspoler med lavt karbon gjennomgår kontrollerte kaldvalse- og glødeprosesser for å etablere optimale kornstrukturer som maksimerer jevn forlengelse og tøyningsherdeevne under presseoperasjoner.
Kommersielle stål- og tegnestålkvaliteter
Standard handelsstål, betegnet som Type B, gir god formbarhet for moderat bøying, grunt tegning og generelle blankingsoppgaver. For mer krevende geometriske former bruker produsenter imidlertid trekkestål og dyptrekkende stålkvaliteter.
Tegningsstål har strengere kontroll over kjemiske urenheter som svovel, fosfor og silisium. Senking av urenhetsnivåer forhindrer sprø inneslutninger som kan fungere som spenningskonsentrasjonspunkter under dannelsen. Dyptrekkende stål viser høy jevn forlengelse og gunstige verdier for tøyningsforhold for plast, noe som muliggjør dramatisk materialstrekk uten at veggen rives.
Ekstra dyptrekkende stålegenskaper
Stål av ekstra dyptrekkingskvalitet representerer toppen av formbarhet blant jernholdige plater. Ofte produsert som interstitielt fritt stål, bruker dette materialet mikrolegeringstilsetninger av titan eller niob for å fikse gjenværende karbon- og nitrogenatomer i fast løsning.
Ved å eliminere frie interstitielle atomer, viser stålet null flytegrenseforlengelse, og forhindrer dannelsen av stygge overflatestrekningsmerker under formingen. Ekstra dyptrekkende stål oppnår høye normale anisotropiverdier, noe som gjør det eksepsjonelt enkelt å presse inn i intrikate bilkarosseripaneler, dype oljepanner, apparatkar og komplekse strukturelle pressinger som krever kraftig multiaksial materialflyt.
Fjæring og dimensjonsstabilitet i lavkarbonstål
Sammenlignet med legert stål eller aluminiumslegeringer med høyere styrke, viser lavkarbonstål forutsigbar tilbakefjæringsadferd etter stansefrigjøring. Fordi dens flytestyrke forblir moderat i forhold til dens elastisitetsmodul, fjernes gjenværende indre spenninger lett gjennom standard dyseoverbøyningsstasjoner eller bunnpregestasjoner. Denne stabiliteten forenkler formdesign og øker hastigheten på den første igangkjøringen av verktøy ved produksjon av volumstempling av metalldeler.
Kobber og messinglegeringer i presisjonsforming
Ulegert kobber og høysink messinglegeringer representerer en annen kategori av ekstremt duktile metaller som behandles med eksepsjonell letthet inne i presisjonspressedyser.
Formbarhet av ulegerte kobberkvaliteter
Ulegerte kobberkvaliteter, inkludert oksygenfritt kobber med høy ledningsevne og elektrolytisk tøff kobber, viser bemerkelsesverdig formbarhet. Som aluminium krystalliserer kobber i et kubisk gitter som er sentrert på overflaten, og gir rikelige glideplaner for jevn plastisk deformasjon under mekanisk belastning.
Kobber har lav flytestyrke kombinert med ekstraordinær duktilitet, som tillater alvorlig kaldbearbeiding uten å kreve mellomglødende varmebehandlinger. Når det er stemplet, flyter kobberplater lett inn i mikrodysehulrom, noe som gjør det til et optimalt materialvalg for intrikate elektriske terminaler, samleskinner, relékontakter og elektroniske kontaktstifter. Høy termisk ledningsevne hjelper også med å spre friksjonsvarme som genereres ved dysegrensesnittet under raske progressive stemplingskjøringer.
Patron Messing Seven Zero Thirty Formability
Blant kobbersinklegeringer gir patronmessing som inneholder omtrent sytti prosent kobber og tretti prosent sink den høyeste kombinasjonen av duktilitet og styrke. Denne spesifikke enfasede alfa-messing-mikrostrukturen gir maksimal kaldbearbeidbarhet.
Patronmessing henter navnet sitt fra dens historiske bruk i dyptrukne ammunisjonshylstre, der metallemner gjennomgår alvorlige flertrinns trekk. I progressive og overføringsdyseoperasjoner, demonstrerer patronmessing høy forlengelseskapasitet, lav flytestyrke og enestående motstand mot kantsprekker under skarp bøying eller tunge pressoperasjoner.
Lav verktøyslitasje og friksjonsegenskaper
Kobber- og messinglegeringer har lave friksjonskoeffisienter når de glir mot herdede verktøystålkomponenter. Deres naturlige smøreevne minimerer slitasje på skjærestanser og formblokker, og forlenger verktøyets levetid over millioner av slagsykluser.
Videre viser kobberlegeringer ubetydelige arbeidsherdehastigheter under de innledende deformasjonsstadiene, slik at stansene kan stikke hull i rene, gratfrie hullmønstre med minimal skjærkraft. Komplette kobber- og messingkomponenter opprettholder høy dimensjonsnøyaktighet og rene kantprofiler uten omfattende sekundære avgradingsoperasjoner.
Viktige metallurgiske faktorer som påvirker stemplingsvennlighet
Den relative lettheten som metallprosesser inne i en stanseform avhenger av flere innbyrdes relaterte metallurgiske parametere. Verktøydesignere og produksjonsingeniører evaluerer disse kriteriene for å velge optimale råvaretempereringer og justere presseparametere.
Kornstrukturens størrelse og orientering
Den mikroskopiske kornstørrelsen til metallplater påvirker både fysisk formbarhet og overflateutseende etter deformasjon. Finkornstrukturer, typisk klassifisert mellom ASTM kornstørrelse syv og åtte, gir høyere flytestyrke, men gir jevn overflatefinish etter forming.
Motsatt reduserer altfor grove kornstrukturer flytestyrken, noe som gjør den innledende deformasjonen lettere, men forårsaker lokalisert overflateruhet kjent som appelsinskall når de strekkes. Defekter av appelsinskall skaper mikrostressstigere som kan indusere for tidlig sprekkdannelse under kraftig bøyning. Optimal platebearbeiding krever balanserte kornstrukturer oppnådd gjennom kontrollerte fabrikkkaldvalsing og rekrystalliseringsglødingssykluser.
I tillegg spiller kornrullingsretningen i forhold til store pressbøyakser en avgjørende rolle for materialytelsen. Bøying av metallplater vinkelrett på rulleretningen fordeler strekkbelastning over flere korngrenser, noe som reduserer sannsynligheten for kantsplitting langs bøyninger med tett radius.
Strain Hardening Exponent Dynamics
Eksponenten for tøyningsherding dikterer hvordan et metall forsterkes når atomiske dislokasjoner akkumuleres under plastisk belastning. Metaller med høye tøyningsherdingsverdier herder forutsigbart under stress, og overfører deformasjonskrefter til tilstøtende mykere områder av arbeidsstykket.
Denne jevne belastningsfordelingen forhindrer lokalisert innsnevring i soner med høy strekk, slik at komplekse tredimensjonale funksjoner kan dannes jevnt. Utglødd kobber, trekkstål med lavt karbon og myke aluminiumslegeringer opprettholder gunstige tøyningsherdingseksponenter som støtter høy materialstrekk under mekaniske pressoperasjoner med ett slag.
Normal anisotropi og dyp tegningsadferd
Normal anisotropi måler forholdet mellom tøyning i bredde og tykkelse under strekktesting. Et høyt plastisk tøyningsforhold indikerer at materialet motstår tynning over tykkelsesdimensjonen mens det trekker seg fritt sammen over breddeplanet.
Metaller med høy normal anisotropi trekker materiale innover fra omkringliggende emneholderregioner i stedet for å strekke og tynne vertikale beholdersidevegger. Materialer med høye plastiske tøyningsforhold, slik som stål av ekstra dyptrekkingskvalitet og glødet alfa-messing, strømlinjeformer dyptrekkingssekvenser ved å redusere antall mellomliggende gjentrekkstasjoner som kreves for å oppnå målsylinderdybder.
Elastisk modul og tilbakefjæringskompensasjon
Elastisk modul måler den iboende stivheten til et materiale. Når en stansepressstempel stiger opp og avlaster påført formingstrykk, frigjøres den indre elastiske belastningen, noe som får komponenten til å bøye seg litt tilbake mot sin opprinnelige flate form.
Metaller med lav flytestyrke kombinert med høy elastisitetsmodul viser minimal elastisk tilbakefjæring. Lavkarbonstål har for eksempel en høy elastisitetsmodul i forhold til dets flytegrense, noe som resulterer i tett dimensjonsstabilitet etter forming. Myke aluminiumslegeringer viser også håndterbare tilbakeslag forutsatt at bøyeradiusene er utformet riktig. Lav tilbakefjæring forenkler formgeometridesign, eliminerer omfattende prøve- og feilsliping og sikrer konsistente fysiske dimensjoner på tvers av masseproduserte stemplingsmetalldeler.
Prosess- og verktøyhensyn for myke metaller
Mens myke, formbare metaller iboende er lettere å forme, krever maksimering av prosesseringseffektiviteten konfigurering av presselinjeparametere og dyseverktøyarkitektur for å matche materialegenskaper.
Punch and Die Clearance Optimalisering
Verktøyklaring definerer det fysiske rommet mellom skjærekanten til en stanse og den tilsvarende åpningen i en dyseplate. Riktig klaringsfordeling beregnes basert på materialtykkelse og materialskjærstyrke.
Ved blanking av myke metaller som glødet aluminium elleve hundre eller rent kobber, settes klaringene tettere enn de som brukes for høyfast rustfritt stål. For mye klaring på myke metaller fører til kraftig gradsdannelse, kantvelting og for mye materiale som trekker inn i dysehulrommet. Riktig hullklaring sikrer rent materialbrudd, glatte klippede poleringsbånd og flate komponentprofiler.
Die radiuser og polerte overflater
Formingsradiuser på trekkringer og stansespisser må tilpasses flytegenskapene til myke metaller. Skarpe radier konsentrerer lokalisert tøyning, som kan skjære mykt arkmateriale til tross for høy iboende duktilitet.
Sjenerøse inngangsradiuser fremmer jevn materialbevegelse inn i formhulrom. Videre er formoverflater designet for myke ikke-jernholdige metaller polert til høye speilfinisher eller belagt med harde tynne filmavleiringer for å forhindre lokalisert overflatefriksjon, gnaging og aluminiumoverføring.
Smøredynamikk og materialkjøling
Smøring spiller en kritisk rolle ved stempling av svært formbare metallplater. Friksjon som genereres ved grensesnittet mellom metallplaten og formstålet kan begrense materialbevegelsen, og forårsake uventet rivning selv i svært formbare legeringer.
Vannløselige syntetiske væsker og lette mineraloljer reduserer grensefriksjon, avkjøler verktøykomponenter og skyller løse metalliske mikropartikler ut av dysehulrommet. Riktig væskepåføring sikrer jevn materialglidning under trykkplater for emneholdere, noe som gjør det mulig for produsenter å utnytte det fulle forlengelsespotensialet til mykt aluminium, messing og lavkarbonstål.
Trykk Tonnage and Speed Synchronization
Myke, svært formbare metaller krever lavere total pressetonnasje sammenlignet med lavlegerte stål med høy styrke eller strukturelle titankvaliteter. Dette lavere kraftkravet reduserer støtbelastning på mekaniske pressrammer, motstenger og veivaksler.
Videre kan duktile ikke-jernholdige metaller behandles ved høye presseslaghastigheter, ofte over flere hundre slag per minutt i automatiserte progressive presselinjer. Synkronisering av raske materialmatingsmekanismer med høyhastighets mekaniske pressslag gir høy produksjonskapasitet og minimal kostnad per ferdig komponent.
Sammenlignende evaluering av stemplingsmetaller
Evaluering av den relative formbarheten og operasjonelle påvirkningen til forskjellige ingeniørmetaller lar produksjonsplanleggere balansere materialkostnader, mekaniske egenskaper og enkelhet i produksjonen. Følgende sammenligning fremhever viktige kvalitative formbarhetsberegninger på tvers av primærmetallstemplingslegeringer.
Materialkostnadsbetraktninger versus produksjonseffekt
Mens ultramyke ikke-jernholdige metaller som rent aluminium eller patronmessing gir maksimal stemplingsenkelhet, må anskaffelseskostnader for råvarer veies opp mot volumgevinster i produksjonen. Ikke-jernholdige metaller har generelt høyere råvarepriser per pund enn standard karbonstål.
Behandling av svært formbare ikke-jernholdige metaller reduserer imidlertid kostnadene for vedlikehold av verktøyene dramatisk, utvider intervallene for stansesliping og tillater bruk av lettere tonnasjepressemaskineri. For høyvolumskomponenter med dype trekkhulrom eller intrikate bøyninger i flere retninger, oppveier besparelser oppnådd fra redusert dyseslitasje og høyere syklushastigheter ofte høyere råvareforbruk over produktets levetid.
Geometriske begrensninger og formbarhetsgrenser
Selv de mest duktile metallene har fysiske grenser for maksimal deformasjonsgrad. Forsøk på å tvinge en glødet aluminiumsplate eller ekstra dyptrekkende stålemne utover dens ensartede forlengelsesgrense forårsaker lokal innsnevring og endelig riving.
Verktøyingeniører bruker forming av grensediagrammer for å kartlegge sikre operasjonssoner for myke metallplater. Ved å evaluere større belastning og mindre tøyningsfordeling over områder med store strekk, setter formdesignere inn mellomliggende forformingsstasjoner, legger til materialavlastningsutskjæringer eller justerer emneholderens klemkrefter for å holde lokal deformasjon innenfor sikre materialgrenser.
Praktiske tekniske retningslinjer for metallvalg
Å velge det enkleste metallet for et spesifikt stemplingsprosjekt krever harmonisering av funksjonelle sluttbrukskrav med enkel produksjon. Bruk av praktiske metallurgiske retningslinjer under den første komponentdesignen forhindrer nedstrøms produksjonsflaskehalser.
Matching av duktilitet til tegnet dybde og formens alvorlighetsgrad
Ved utforming av enkle plane komponenter med grunnleggende interne gjennomhullede hull og grunne foldede kantflenser, gir standard kommersielt lavkarbonstål eller halvhardt aluminium tilstrekkelig formbarhet samtidig som delens stivhet opprettholdes.
Men når komponentgeometrien involverer dype sømløse hulrom, høye sylindriske skall eller sammensatte buede overflater, bør komponentdesignere kreve fullstendig utglødde O-tempererte aluminiumslegeringer, patronmessing eller ekstra dyptrekkende kvalitetsstål. Ved å spesifisere myke materialer foran sikrer at råmaterialet strekker seg jevnt uten å kreve komplekse flertrinns glødingssekvenser under produksjonskjøringer.
Radiusgrenser og bøyningsorienteringsstrategier
For å fullt ut utnytte den naturlige duktiliteten til metaller som er enkle å stemple, bør komponenttegninger inneholde sjenerøse innvendige bøyeradiuser. Som en generell praksis bør innvendige bøyeradiuser være lik eller overstige én platetykkelse for myk aluminium og lavkarbonstål.
I tillegg bør komponentoppsett på kontinuerlige spolebaner orientere primære bøyelinjer i rette vinkler på rulleretningen til metallstripen. Justering av bøyelinjer på tvers av kornet minimerer strekkspenningskonsentrasjonen langs ytre bøyeradiuser, og eliminerer praktisk talt kantsprekker selv når du presser tette strukturelle folder.
Regler for kantforberedelse og hullplassering
Selv myke metaller kan oppleve for tidlig rivning hvis hullfunksjoner plasseres for nært formede flenser eller blanke kanter. Gjennomboring av hull før kraftig forming strekker seg rundt hullets omkrets, og introduserer lokalisert kantspenning.
Plassering av hullkanter i en minimumsavstand på to til tre ganger materialtykkelsen vekk fra store bøyelinjer bevarer materialkontinuiteten og lar myke metallplater flyte jevnt under nedstigning. For maksimal kantkvalitet skaper skarpe stansestanser med polerte skjærekanter gratefrie omkretser som tåler kraftig sekundær flens uten kantspalting.
 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Copyright © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
