

 Eng


 Hjem / Nyheter / Bransjyheter / Høypresisjonsstempling: Toleranser, verktøy, materialer og kildeveiledning
Høypresisjonsstempling: Toleranser, verktøy, materialer og kildeveiledning
 2026.10.22
 Bransjyheter
En 0,4 mm kontaktfjær i rustfritt stål for en miniatyrbryter har ±0,03 mm på kontaktgapet, en gradgrense på 0,02 mm og en flathet på 0,05 mm over et spenn på 25 mm. Pressen som danner den kan være en 45-tonns maskin — umerkelig på et spesifikasjonsark. Det som faktisk gjør den delen til "høy presisjon" er alt rundt pressen: strimmeloppsettet, stanseklaringen, materialsertifikatet, sensoren i stansen som stopper slaget når en snegle ikke klarer å løse ut, og dimensjonsrapporten som følger med forsendelsen.
Så arbeidsdefinisjonen er denne: høypresisjonsstempling er en progressiv formprosess der dimensjonstoleranse, gradhøyde, flathet og repeterbarhet fra parti til parti kontrolleres tett nok til at delen kan settes rett i montering uten sortering, omarbeiding eller 100 % inspeksjon. Alt som følger forklarer hvordan den kontrollen er konstruert, hva den koster, hvor den stille feiler, og hvordan en kjøper kan spesifisere og kvalifisere den uten å oppdage problemer seks uker etter produksjon.
Tre konklusjoner er verdt å nevne før detaljene:
- Presisjon er utformet i delen og verktøyet, ikke slått inn på pressen. Omtrent 70–80 % av den oppnåelige toleransen er fastsatt av delgeometri, materialvalg og formdesign før det første slaget.
- Toleranse og kostnad er ikke lineært relatert. Å stramme en ikke-kritisk dimensjon fra ±0,20 mm til ±0,05 mm er nesten gratis; stramme en kritisk en fra ±0,05 mm til ±0,02 mm kan øke verktøykostnaden med 30–60 %.
- De fleste kvalitetsrømminger i stemplede komponenter spores tilbake til materialvariasjoner og verktøyslitasje, ikke til maskinnøyaktighet. Kjøpere som administrerer disse to variablene har sjelden toleranseargumenter.
Hva høypresisjonsstempling betyr i praksis
Det er ingen universell standard som definerer "høy presisjon" ved stempling. Ulike leverandører trekker linjen på forskjellige steder, og derfor er en innkjøpsordre som bare sier «høy presisjon» nesten meningsløs. Det som betyr noe er toleransebåndet verktøyet er bygget for å holde i hele produksjonsløpet, ikke bare på førstegangsprøven.
En nyttig måte å ramme kapasitet på er etter toleranseklasse, siden klassen styrer verktøybudsjettet, inspeksjonsmetoden og volumet som økonomien fortsatt fungerer med.
| Klasse | Kritisk funksjonstoleranse | Gradhøyde (typisk) | Planhet over 100 mm | Representative deler |
|---|---|---|---|---|
| Generell metallplate | ±0,20 mm | ≤0,10 mm | 0,30 mm | Braketter, deksler, chassispaneler, monteringsplater |
| Presisjonsstempling | ±0,05 mm | ≤0,05 mm | 0,10 mm | Koblingsskall, skjermingsbokser, klemmer, samleskinnestøtter |
| Stempling med høy presisjon | ±0,02 mm, ned til ±0,01 mm på utvalgte funksjoner | ≤0,02–0,03 mm | 0,05 mm | Kontaktfjærer, relékomponenter, motorlamineringer, sensorhus, små presisjonsenheter |
To ting er verdt å merke seg i denne tabellen. For det første er gratkravet vanligvis den vanskeligere begrensningen i praksis. En gradbegrensning på 0,05 mm på en 0,3 mm tykk del høres beskjeden ut inntil du tar hensyn til stanseslitasje over 500 000 slag. For det andre er "utvalgte funksjoner"-kvalifiseringen viktig: ingen verktøy holder ±0,01 mm overalt, og en tegning som krever det globalt vil bli sitert enten veldig høyt eller ikke i det hele tatt.
Presisjon strekker seg også utover den todimensjonale tegningen. En del kan være dimensjonsmessig perfekt og fortsatt mislykkes med montering på grunn av vridning, camber, kanttilstand eller restspenning som åpner seg etter plettering. Erfarne kjøpere spesifiserer disse egenskapene eksplisitt.
Presisjon er bestemt før pressen starter
Når en stemplet del driver ut av toleranse, er det instinktive spørsmålet "hva er galt med maskinen?" Det er nesten aldri maskinen. Fire spaker styrer utfallet, og de settes i denne rekkefølgen.
Deldesign og design for produksjon
Den vanligste årsaken til et stemplingsprosjekt med høy presisjon som ikke kan angis, er en tegning som er arvet fra en maskinerings- eller støpeprosess. Maskinerte deler krever rutinemessig skarpe indre hjørner, dype, smale lommer og variasjoner i veggtykkelse som en stanseform ikke kan reprodusere økonomisk. En stemplingsvennlig revisjon – ekstra relieff, justerte bøyeradier, reorienterte funksjoner slik at de sitter på én stasjon – fjerner ofte kostnadene uten å berøre funksjonen.
Minimum bøyeradius er en god tidlig sjekk. For bløtt stål er en indre radius på 0,8–1,0 ganger materialtykkelsen oppnåelig uten sprekkdannelse; for austenittisk rustfritt, tillat omtrent 2 ganger tykkelse på grunn av arbeidsherding og tilbakespring. Alt strammere trenger enten et annet materiale, gløding mellom operasjoner eller et redesign.
Dyseklaring og stripelayout
Skjæreklaring er typisk 5–8 % av materialtykkelsen per side for karbonstål, litt mindre for rustfritt og messing, litt mer for aluminium. For liten klaring øker stansekraften, akselererer slitasje og gir sekundær skjærkraft og høyere grad; for mye gir velt, en grov bruddflate og en grad som bøyer seg i stedet for å skjæres.
Striplayout styrer repeterbarheten like mye som selve terningen. Pilothull som lokaliserer hver stasjon, tilstrekkelig bærerbredde, konsistente brobredder mellom delene og balansert materialflyt rundt stripen reduserer posisjonsfeil. Ved høypresisjonsarbeid er stripen ofte utformet slik at kritiske funksjoner dannes i samme stasjon i stedet for å registreres på nytt nedstrøms - hver omregistrering er en mulighet for oppstablingsfeil.
Materialekonsistens
En dyse bygget for et 180 HV-substrat vil gi forskjellige dimensjoner når en spole på 220 HV ankommer, fordi tilbakespring skalerer med flytegrense. Spole-til-spole-hardhetsvariasjon på 20 HV er vanlig i kommersielle kvaliteter og er nok til å forskyve en bøyningsvinkel med 0,5–1,5 grader. Kjøpere som kjøper høypresisjonsstemplinger bør forvente innkommende materialsertifikater med hardhet og mekaniske egenskaper, og leverandører bør prøve dem. Der kravet er virkelig strengt, spesifiser et hardhetsområde i stedet for bare en karakter.
Prosesskontroll på gulvet
Dies slitasje. Et progressivt dyseløpende karbonstål må vanligvis slipes etter hvert 100 000–300 000 slag avhengig av tykkelse og belegg; rustfritt er vanskeligere for verktøy. Det som skiller en pålitelig leverandør med høy presisjon er en ny slipeplan drevet av målt gradhøyde og deldimensjon, ikke av en feil. In-die-sensorer for snegledeteksjon, stripeposisjon, feilmating og pilotinngrep er standard på seriøst verktøy fordi de konverterer en skraphendelse til en stoppet presse i stedet for 5000 mistenkte deler.
Prosesskjeden bak en høypresisjonsstemplet del
Høypresisjonsstempling er sjelden en enkelt operasjon fra spole til frakteske. Å forstå kjeden hjelper en kjøper med å se hvor kostnadene sitter og hvor risikoen skjuler seg.
Blanking, piercing og forming
En progressiv terning kombinerer blanking, piercing, hakk, bøying, tegning og mynting på tvers av 6–20 stasjoner. Hver stasjon utfører ett trinn av geometrien, og delen forblir festet til stripen til den endelige avskjæringen. Presisjonsfordelen kommer av å aldri frigjøre delen: den blir aldri festet på nytt, så datumstrategien opprettholdes av verktøyet i stedet for av en operatør.
In-die-funksjoner
Moderne høypresisjonsverktøy inkluderer ofte funksjoner som pleide å være sekundære operasjoner. In-die-tapping, in-die-nagle, in-die-staking, in-die-laserskjæring for funksjoner som ellers ville kreve en separat pass, og in-die-måling av en kritisk dimensjon reduserer håndteringen. Håndtering er der presisjonen går tapt - hver gang en del forlater en maskin og går inn i en annen, vises en ny armatur og en ny stabel med toleranser.
Sekundære operasjoner og sammenstillinger
Ikke alt kan eller bør gjøres i terningen. Avgrading, tromling, gjengeforming, sveising, innsetting av plastoverformer og montering av flere utstansede deler til en underenhet er vanlige nedstrømstrinn. Når en komponent trenger to stemplede halvdeler, en sveis, en gjenget innsats og et plastelement, vil konsolidering av dette arbeidet med én leverandør fjerne toleransestakken som vises når tre leverandører jobber etter hver sin tolkning av tegningen.
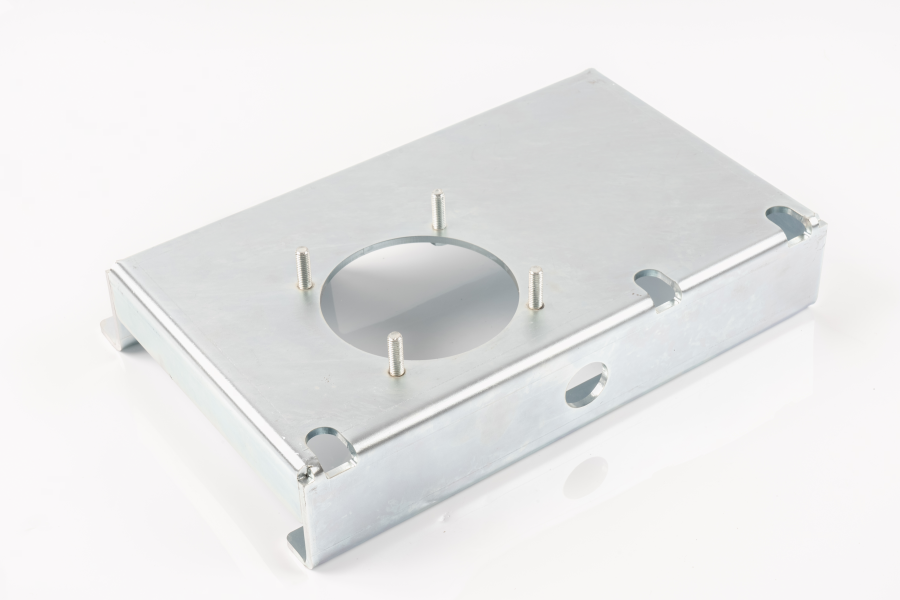 Tilpassede sammenstillinger og undermonteringer Skreddersydde sammenstillinger og undermonteringer som konsoliderer stempling, sveising, festeinstallasjon og etterbehandling for å redusere toleransestabel fra flere leverandører. Se produkt →
Den praktiske regelen: hvis sammenstillingen har mer enn tre komponenter og passformen mellom dem er funksjonelt kritisk, kjøp sammenstillingen i stedet for de enkelte delene. Dimensjonsargumenter mellom to leverandører som hver hevder å være innenfor sin egen toleranse er kostbare å løse.
Materialvalg setter toleransetaket
Ingen formdesign kompenserer for et uegnet underlag. Materialet bestemmer tilbakefjæring, oppnåelig grad, verktøyslitasjehastighet og hvor mye delen vil bevege seg etter plettering eller varmebehandling.
| Material | Typisk tykkelse | Formbarhet | Korrosjonsbestandighet | Hvor det passer |
|---|---|---|---|---|
| Kaldvalset karbonstål (SPCC / DC01) | 0,2–3,0 mm | Utmerket | Ingen uten belegg | Innvendige braketter, strukturelle deler, kostnadssensitive komponenter |
| Elektrogalvanisert stål (SECC) | 0,3–2,0 mm | Bra | Moderat | Elektriske kabinetter, chassis, maskinvare |
| Varmgalvanisert stål (SGCC) | 0,4–3,0 mm | Bra | Bra | Utendørs hus, strukturell maskinvare |
| Rustfritt 301/304 | 0,1–2,0 mm | Moderat, high springback | Utmerket | Fjærer, kontakter, apparater og deler til matutstyr |
| Rustfri 316 | 0,2–1,5 mm | Moderat | Veldig bra, kloridbestandig | Marine, kjemiske og medisinske hus |
| Aluminium 5052 / 1060 | 0,3–3,0 mm | Bra, low springback | Bra when anodised | Lettvektshus, kjøleribber, deksler |
| Messing C2680 / kobber C1100 | 0,1–1,5 mm | Utmerket | Bra | Terminaler, samleskinner, kontakter, ledende deler |
| Fjærstål 65Mn / 301 | 0,1–1,2 mm | Rettferdig, krever stressavlastning | Dårlig uten belegg | Klips, fjærer, holdefunksjoner |
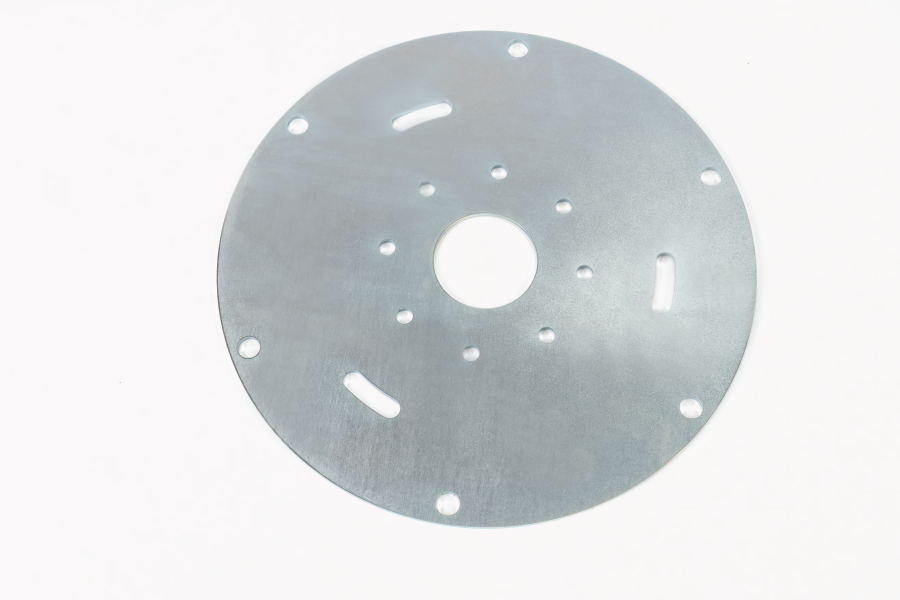
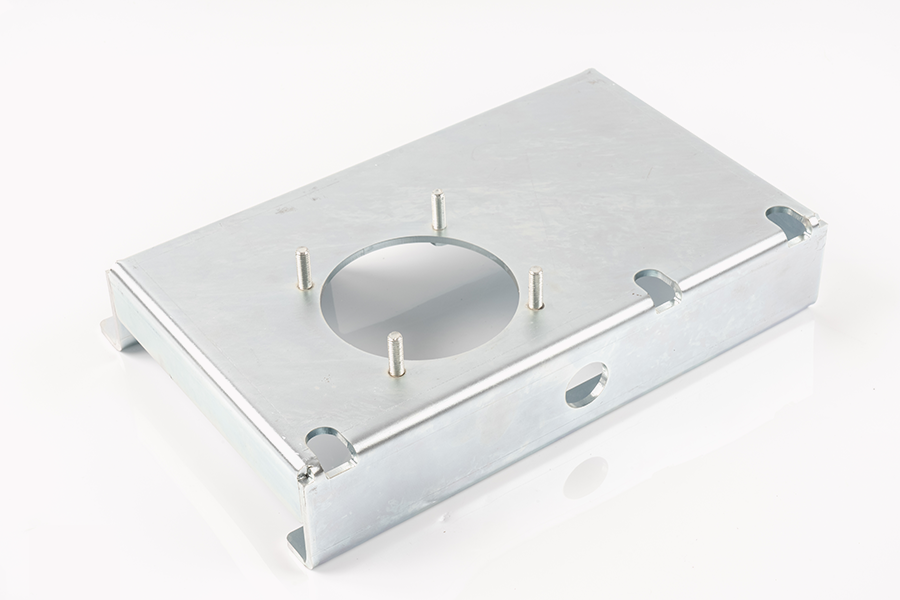
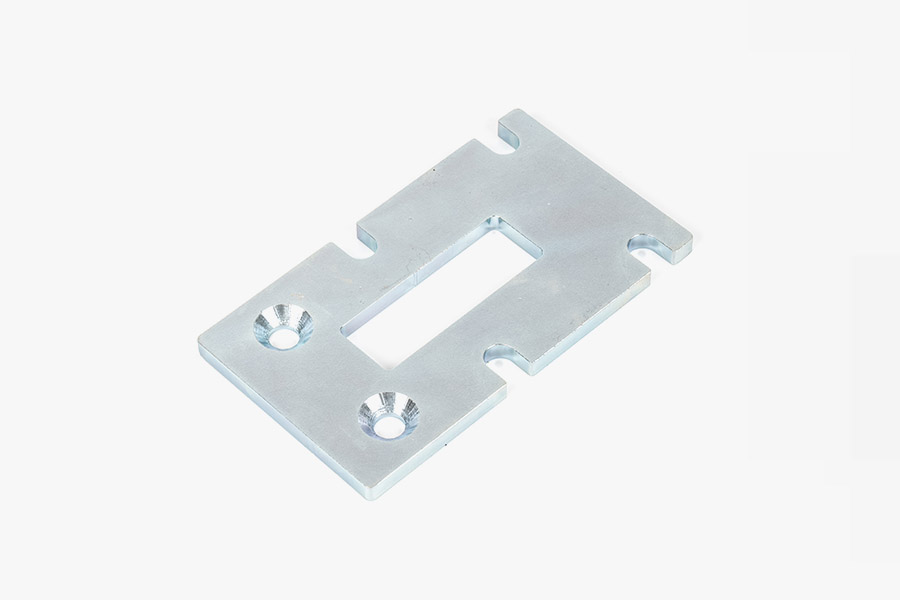
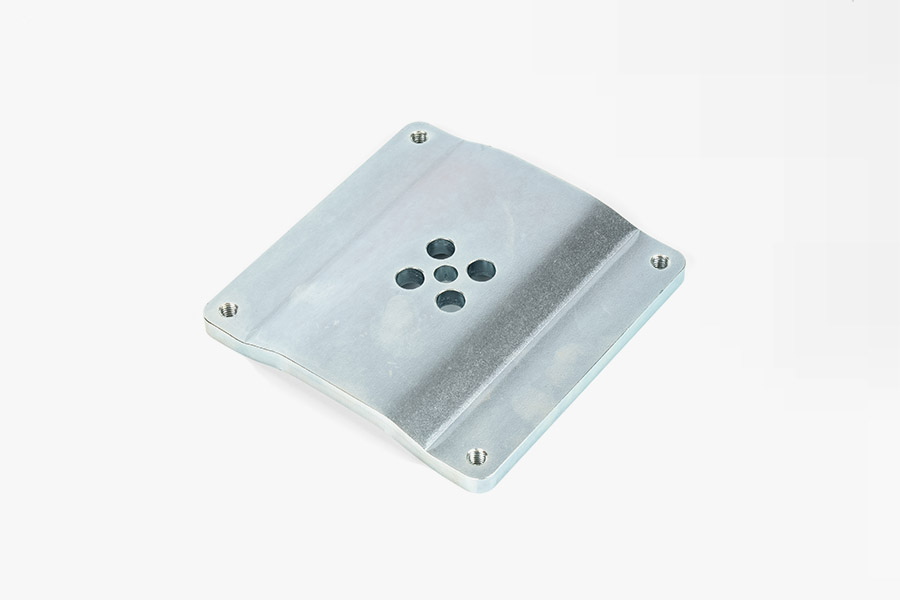
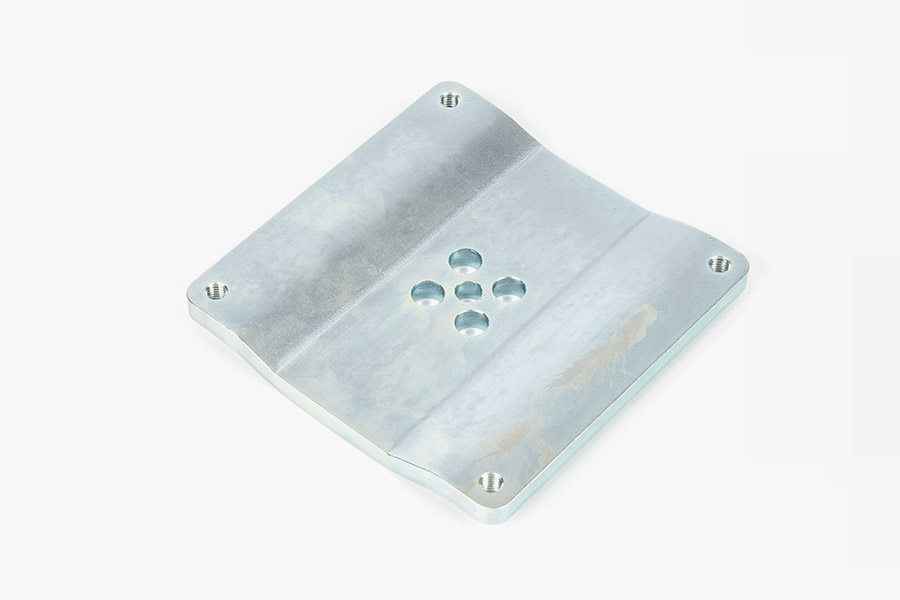
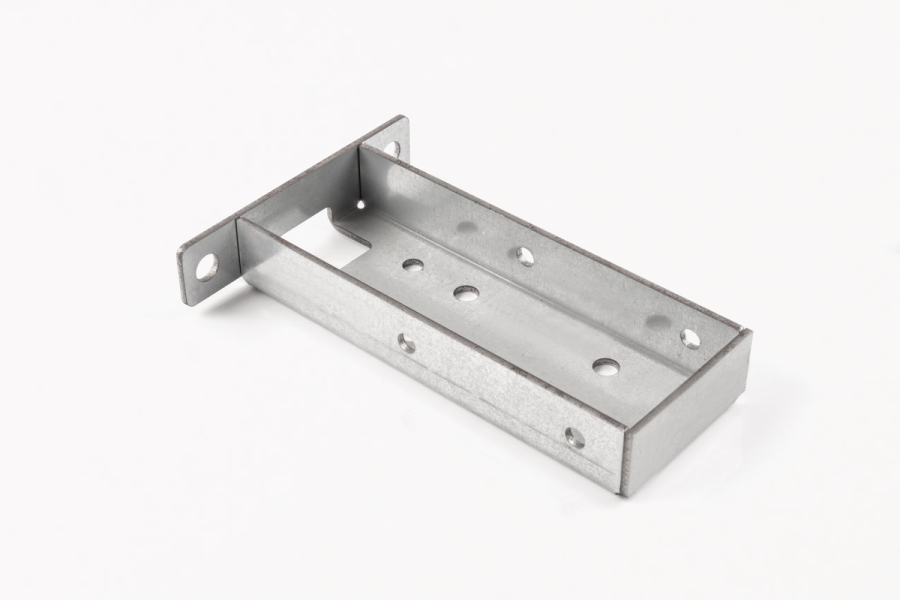 Stempling av metalldeler for presisjonsapplikasjoner Presisjonsstemplede metalldeler for bil-, elektronikk-, apparater og nytt energiutstyr, med dimensjonsnøyaktighet, styrke og flathet tilpasset rammer, hus og koblinger. Se produkt →
To materielle avgjørelser forårsaker mer omarbeiding enn noen andre. Den første er å erstatte en "nær nok" karakter for å spare kostnader: SECC i stedet for SPCC endrer overflatetilstanden og friksjonen i dysen, og kan forskyve formede dimensjoner med flere hundredeler av en millimeter. Den andre er å ignorere kornretningen. Bøying parallelt med rulleretningen produserer sprekker ved snævrere radier enn bøying over den, så en del som danner seg perfekt i en orientering kan svikte når spolen roteres.
Tykkelsestoleranse i råspolen er en annen rolig bidragsyter. Kommersiell spole leveres vanligvis til ±0,05 mm eller ±10 % av nominell, avhengig av hva som er størst. På en 0,5 mm del som krever ±0,03 mm total høyde, kan spoletoleransen alene forbruke hele budsjettet. Kjøpere i det området bør angi en strammere tykkelsestoleranse på materialet og forvente å betale for det.
Hvordan toleranse, GD&T og inspeksjon passer sammen
En tegning full av ±0,02 mm utrop uten datum og uten oppgitt inspeksjonsmetode er en invitasjon til tvist. Geometrisk dimensjonering og toleranse løser dette ved å definere funksjonelle datum og ved å skille størrelse fra form, orientering og posisjon. En posisjonsangivelse på Ø0,05 mm ved MMC på to monteringshull, for eksempel, forteller verktøymakeren nøyaktig hva matrisen må oppnå og forteller inspektøren nøyaktig hva som skal måles - og det tillater bonustoleransen som en enkel ±0,02 mm bokstoleranse ikke gjør.
Tre praktiske konvensjoner er verdt å avtale med enhver leverandør på tilbudsstadiet:
- Hvilke egenskaper er kritiske, hvilke er viktige og hvilke er kun referanse. De fleste tegninger skiller ikke, så alt blir inspisert og alt koster penger.
- Prosessevnen er rettet mot kritiske egenskaper. En Cpk på 1,33 er en vanlig grunnlinje, 1,67 for bil- eller sikkerhetsrelaterte deler.
- Om den første artikkelinspeksjonen er en fulldimensjonal layout eller en begrenset sjekk, og om den må gjentas etter enhver verktøymodifikasjon.
Inspeksjonsutstyr bør matche toleransen, ikke overskride den med så mye at målekostnaden dominerer. En typisk arbeidsflyt med høy presisjon bruker en koordinatmålemaskin for første artikler og kompleks geometri, et optisk eller synssystem for flate funksjoner og grader, en profilprojektor for radier og vinkler, en ruhetstester for kant- og overflatetilstand, og håndmålere for høyfrekvente kontroller på linjen. Hardhetstesting og beleggtykkelsesmåling kompletterer bildet for deler som er varmebehandlet eller belagt.
Toleransekontroll på butikkgulvet er en statistisk øvelse snarere enn en inspeksjonsøvelse. Kontroll av hver 200. del og plotting av de kritiske dimensjonene viser at verktøyslitasjen trender lenge før en del går ut av toleranse, som er det som gjør at en leverandør kan slipe på nytt på betingelse i stedet for ved feil. For en dypere behandling av stack-up og posisjonsfeil, se denne forklaringen av kontrollerer dimensjonstoleranse og form-og-posisjonsfeil ved høypresisjonsstempling .
Overflatefinish, plating og toleransen de bruker
Plating legger til metall. Et 10 µm sinklag på hver side vokser en 0,50 mm del til 0,52 mm, noe som er greit for en brakett og fatalt for en press-fit terminal. Kjøpere bør oppgi om tegningsdimensjonene gjelder før eller etter ferdigstillelse - de fleste tegninger gjør det ikke, og standardantakelsen er forskjellig mellom leverandørene.
| Fullfør | Typisk tykkelse | Effekt på dimensjoner | Betraktninger |
|---|---|---|---|
| Sink galvanisering | 5–15 µm | Forbruker 10–30 µm total kvote på begge sider | Risiko for sprøhet av hydrogen på høyfast fjærstål; baking kreves |
| Sink-nikkel | 8–15 µm | Ligner på sink | Bedre saltsprayytelse, høyere kostnad |
| Passivering (rustfritt) | Under 1 µm | Ubetydelig | Fjerner fritt jern; endrer ikke utseendet mye |
| Elektroløst nikkel | 3–25 µm | Ensartet, men må budsjetteres | Bra wear resistance and solderability |
| Blikkbelegg | 3–10 µm | Liten, men målbar på fine funksjoner | Primært for loddeevne |
| Pulverlakk / e-coat | 40–100 µm | Betydelig; krever maskering av kritiske funksjoner | Maskering øker håndteringskostnadene |
| Vibrerende avgrading/trommel | Fjerner 5–25 µm kantmateriale | Endrer kanttilstand og kan avrunde hjørner | Ofte nødvendig for å holde en burr callout |
Rekkefølgen på operasjonene betyr like mye som selve finishen. Plating etter dannelse er normalt; plettering før forming vil knekke belegget ved hver bøyning. Spenningsavlastning på fjærstål bør skje etter forming og før plettering. Og der en del er både varmebehandlet og belagt, kan varmebehandlingen flytte dimensjoner nok til å kreve en dimensjoneringsoperasjon i etterkant.
Verktøy: The Real Cost Center
Ved høypresisjonsstempling er verktøyet produktet. Pressen er en vare; terningen er den intellektuelle eiendommen som avgjør om delen er innenfor toleranse ved slag 800 000 så vel som ved slag 800. Kjøpere som behandler verktøy som en ettertanke, ender vanligvis opp med å betale for det to ganger.
| Verktøytype | Stasjoner | Økonomisk volum | Relativ verktøykostnad | Notater |
|---|---|---|---|---|
| Enkeltrinns | 1 | Under 5000 stykker per år | 1× | Enkel, langsom, operatøravhengig presisjon |
| Sammensatt | 1 (blank og form sammen) | 5 000–50 000 stykker | 2–3× | Bra for flat parts with one forming step |
| Progressiv | 6–20 | 50 000 stykker og over | 5–15× | Standardvalget for arbeid med høy presisjon |
| Overføring | Flere, deler båret mellom trykk | Høyt volum, store deler | Høy | Brukes der delen er for stor til en stripe |
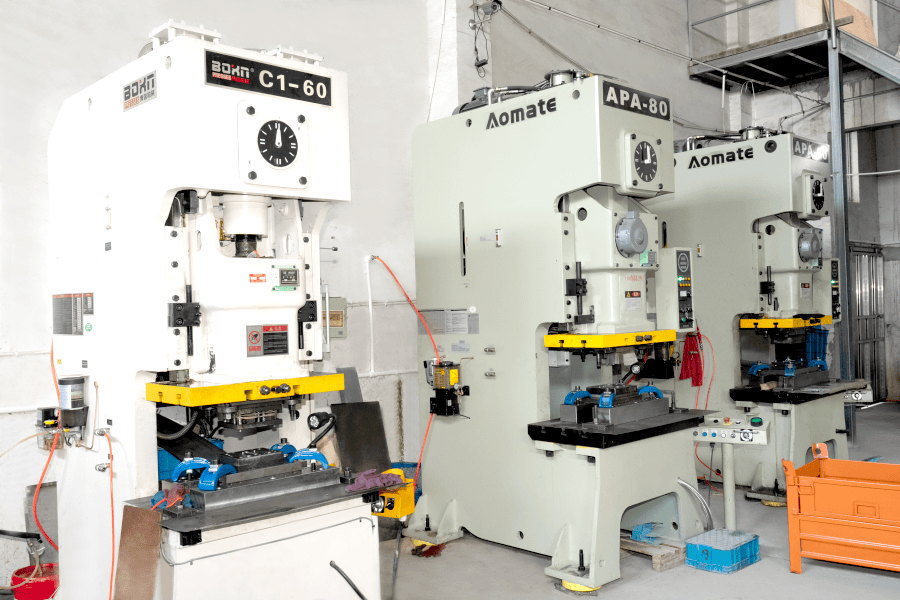 Tilpassede høypresisjonsstemplingstjenester Høy-precision stamping using progressive, multi-station and single-punch dies, with in-house tooling, deep drawing, punching and micro-hole capabilities for prototypes through large quantities. Se produkt →
Fem kommersielle termer hører hjemme i hver verktøydiskusjon, og ingen av dem er vanligvis frivillig:
- Eierskap. Hvem eier terningen, og under hvilke betingelser kan kjøperen ta den til en annen presse? Et verktøy som kun passer til én leverandørs presseseng har begrenset overføringsverdi.
- Forventet dødsliv. Vanligvis sitert i strøk før større oppussing. Et verktøy bygget for 300 000 slag og et bygget for 3 000 000 ser like ut i et tilbud og skiller seg enormt ut i femårskostnad.
- Reserve- og slitedeler. Stanser, innsatser og fjærer er forbruksvarer. Om de lagerføres lokalt eller sendes fra utlandet avgjør restitusjonstiden etter et brudd.
- Revisjonspolitikk. Hvor mange tekniske endringer er inkludert, til hvilken pris og hvor lang tid det tar å implementere en endring.
- Omslipe godtgjørelse. Dysen må være utformet med nok materiale til å slipes flere ganger før utskifting. Et verktøy slipt til dets grenser på dag én har ingen levetid.
Ledetid for verktøy for en progressiv dyse i området 6–20 stasjoner er typisk 4–8 uker inkludert prøveversjon og godkjenning av første artikkel, lengre der det er snakk om in-die sensorer, komplekse cams eller stramme posisjonstoleranser. Kjøpere som planlegger en produktlansering bør behandle den ledetiden som en del av den kritiske banen, ikke som en detalj som skal løses etter designfrysingen.
Når stempling slår andre prosesser, og når det ikke gjør det
Stempling med høy presisjon er ikke automatisk det riktige svaret. Den har en høy fast kostnad og en veldig lav variabel kostnad, noe som gjør den uslåelig i volum og tvilsom under noen få tusen stykker.
| Prosess | Oppsettskostnad | Per del koster 10 000 stk | Oppnåelig toleranse | Beste volumband |
|---|---|---|---|---|
| Høy precision progressive stamping | Høy (tooling) | Veldig lavt | ±0,02 mm | 20.000 til flere millioner |
| Laserskjæring pluss bøying | Veldig lavt | Middels | ±0,10–0,20 mm | 1 til 5000 |
| CNC-stansing | Lav til middels | Lav til middels | ±0,10 mm | 500 til 20 000 |
| Fotokjemisk etsing | Middels | Middels | ±0,02 mm on thin material | 1 til 100 000, kun tynne deler |
| Pressstøping pluss maskinering | Høy | Lavt | ±0,05 mm | 10 000 og over, 3D-geometri |
Krysningspunktet er ikke fast. En enkel flat brakett med to hull kan rettferdiggjøre et verktøy på 3000 stykker fordi selve verktøyet er billig. En kompleks progressiv dyse med stansing og åtte formingsstasjoner kan trenge 50 000 stykker før den betaler tilbake verktøyet. Den ærlige måten å bestemme seg på er å modellere totalkostnaden over forventet produktlevetid, inkludert sannsynligheten for en designendring – en designendring er billig med laserskjæring og dyr med verktøy.
En nyttig mellomvei finnes for produkter i området 2 000–20 000 stykker: bygg en progressiv dyse med færre stasjoner og utfør de resterende operasjonene, for eksempel tapping og montering, offline til volumene rettferdiggjør å legge dem til. Dette holder innledende verktøyforbruk lavt uten å forplikte seg til en prosess som ikke vil skalere.
Defekter som viser seg ved høypresisjonsstempling
Nesten hver defekt ved presisjonsstempling har en kjent årsak og en kjent mottiltak. Det som varierer er om leverandøren har instrumentert prosessen for å fange det opp tidlig. Tabellen nedenfor dekker de feilene som oftest oppdages ved innkommende inspeksjon.
| Defekt | Vanlig årsak | Forebygging |
|---|---|---|
| Grad over grensen | Slitt stanse- eller dyseinnsats, feil klaring | Klaring på 5–8 % per side, planlagt ny sliping, gradhøyde overvåket som en trend |
| Dimensjonsdrift over et løp | Verktøyslitasje, båndmatingsfeil, innkommende hardhetsvariasjon | In-die pilot sensing, SPC for kritiske dimensjoner, materialsertifikater med hardhetsområde |
| Svikt i vridning og flathet | Ujevn restspenning, asymmetrisk forming, dårlig båndstøtte | Balansert stripeoppsett, avspenningsgløding, in-line utjevning |
| Snegletrekk og dysemerker | Utilstrekkelig snegleavlastning, dårlig formgeometri, svak smøring | Slugdeteksjonssensorer, vakuumavsug, overflatebehandling av dyse |
| Riper og gnaging | Utilstrekkelig smøring, ru overflater | Belagt verktøy (TiN, DLC), smøremiddel tilpasset materialet |
| Sprekker i svinger | Bøyeradius under minimum, materiale for hardt, kornretning | Radius minst 0,8–1,0 ganger tykkelse i bløtt stål, 2 ganger i rustfritt stål; utglødning mellom operasjoner |
| Plating blemmer eller dårlig vedheft | Resterende stemplingssmøremiddel, utilstrekkelig forbehandling | Spesifisert rengjøringssyklus før plettering, vedheftstesting på første artikkel |
En defekt fortjener separat omtale fordi den er usynlig ved stempling og dukker opp senere: restspenning. En formet del kan måle perfekt på produksjonsdagen og åpne eller vri etter plettering, etter varmebehandling eller etter noen uker i lagring. Der planhet er funksjonelt viktig, be om en avspenningsgløding og en planhetskontroll utført etter etterbehandling, ikke før.
Bygge en tilbudsforespørsel som returnerer et tilbudsnummer
De fleste tilbudsforsinkelser er forårsaket av henvendelsen, ikke leverandøren. En fullstendig forespørsel om tilbud for høypresisjonsstempling inneholder følgende, og en leverandør som mottar den kan vanligvis svare innen tre til fem virkedager.
- En 2D-tegning med full GD&T, datums og en oppgitt toleransestandard, pluss en 3D-modell hvor geometrien er kompleks.
- Materialkvalitet, tykkelse med toleranse, temperament eller hardhetsområde, og gjeldende standard.
- Krav til overflatefinish, inkludert om dimensjoner gjelder før eller etter maling.
- Årlig volum, størrelse på ordreutgivelse og forventet produktlevetid. Disse tre tallene bestemmer verktøyavskrivningen mer enn noe annet på tegningen.
- Funksjonskritiske egenskaper, flagget eksplisitt. Alt annet kan behandles som referanse for siteringsformål.
- Kvalitetsdokumentasjonskrav: første artikkelrapport, kontrollplan, materialsertifikater, PPAP-nivå hvis aktuelt.
- Krav til emballasje og merking, inkludert eventuell returbeholderordning.
- Destinasjon og Incoterms, siden eksportpakking og frakt påvirker landets kostnad betydelig.
- Målpris og målstartdato for produksjon, hvis de er faste. Leverandører vil designe prosessen rundt begge deler.
Den vanligste utelatelsen er volumprofilen. Et tilbud bygget på 100 000 stykker per år og et bygd på 2 000 stykker per år med månedlige utgivelser skiller seg med mer enn en faktor på to på pris per del, fordi oppsett, verktøyamortisering og inspeksjonsfrekvens er spredt over svært forskjellige mengder. Å gi et enkelt nummer inviterer til et tilbud på enkeltnummeret, og en overraskelse når faktiske utgivelser kommer.
Kostnadsstruktur: Hva du faktisk betaler for
Å forstå kostnadsstrukturen gjør forhandlinger mer produktive, fordi det flytter diskusjonen fra "reduser prisen med 8%" til "hvilke av disse elementene som kan endres".
- Materiale. Vanligvis 25–45 % av stykkprisen, drevet av karakter, tykkelse, utnyttelse av spolebredden og gjenvinningsverdi for skrap. Strip layout som reduserer skrap fra 30% til 22% er verdt mer enn de fleste prisforhandlinger.
- Verktøyavskrivning. Spredt over det oppgitte volumet. Det er her volumforutsetningene betyr mest.
- Trykk tid. Slag per minutt multiplisert med antall stasjoner delen opptar. En del som kan produseres i en 12-stasjons dyse som kjører med 300 slag i minuttet er dramatisk billigere enn en som krever 20 stasjoner med 120 slag i minuttet.
- Sekundære operasjoner. Anboring, avgrading, sveising, plettering og montering er arbeidsfølsomme og har vanligvis høyere marginer enn selvstempling.
- Undersøkelse. Ofte undervurdert. En del med 40 toleranserte egenskaper inspisert ved hvert parti koster langt mer å frigi enn en med fire.
- Emballasje og logistikk. Eksportpakking, tørkemiddel, rustforebygging og frakt fra havn til destinasjon legger til en synlig prosentandel av landingskostnadene, spesielt for deler med lav verdi.
To skjulte kostnader fortjener oppmerksomhet under forhandlinger. Forutsetninger for skrotpris ligger innenfor stykkprisen og blir sjelden avslørt; å spørre om den antatte skrotsatsen er et legitimt og avslørende spørsmål. Fraktkonsolidering er den andre: en leverandør som befinner seg i nærheten av en større containerhavn kan konsolidere forsendelser og redusere landingskostnader på måter et tilbud ikke synliggjør.
Leverandørkvalifikasjon: Dokumenter å be om
En leverandør av høypresisjonsstempling bør kunne produsere følgende uten et langt internt søk. Hvis et element krever eskalering, er det i seg selv informasjon om organisasjonen.
- Kvalitetsstyringssystemsertifikat med sertifiseringsorganet som er navngitt og omfanget som dekker metallstempling.
- Materialsertifikater for det spesifikke varme- eller spiralpartiet som ble brukt på den første artikkelen.
- Første artikkelinspeksjonsrapport med målte verdier mot hver toleransert karakteristikk, ikke bestått/ikke bestått.
- En prosesskontrollplan som identifiserer hvilke egenskaper som kontrolleres, hvor ofte, med hvilket instrument.
- Utstyrsliste med pressetonnasje, maksimal sengstørrelse, slaghastighet og dysehøydekapasitet — dette viser om verktøyet faktisk passer.
- Registrering av korrigerende handlinger fra nylige kundeproblemer. En leverandør uten registrerte problemer er enten ny eller ikke registrerer dem.
- Underleverandørliste for plettering, varmebehandling og eventuell utkontraktert drift, siden de fleste kvalitetsrømminger har opphav utenfor stemplingsanlegget.
- Prøveemballasje og identifiseringsstandard, inkludert sporbarhet av partier fra spole til kartong.
En revisjon eller en videogjennomgang er verdt mer enn et dokumentsett. Å se hvordan skrap er segregert, om dyser lagres på stativer med vedlikeholdsprotokoller vedlagt, og om inspeksjonsområdet er atskilt fra produksjonsgulvet, forteller en erfaren kjøper mer om kapasitet enn et sertifikat.
Arbeide med en Ningbo-basert stemplingsleverandør
Ningbo er et av de mer praktiske stedene i Kina for å finne stemplede metalldeler, hovedsakelig på grunn av logistikk. Havnen håndterer svært mye containertrafikk, og en fabrikk innenfor omlag 25 km fra havnen kan flytte ferdigvarer fra produksjonslinje til containergård på en enkelt dag. For eksportprogrammer med tette fraktvinduer fjerner denne nærheten en kategori av forsinkelser som leverandører i innlandet ikke kan unngå.
Ningbo Mingli Electric Technology Co., Ltd. er et produsent- og handelsselskap etablert i 2017, som arbeider med stemplede metalldeler, metallplater og fabrikerte sammenstillinger, med en oppgitt kapasitet på mer enn 5000 tonn per år og et team på over 50 personer. Selskapets oppgitte prosessomfang dekker fem ruter som kartlegger produktkategoriene: høypresisjonsstempling for stemplede metalldeler, platebearbeiding for platemetallkomponenter, og innvendig gjengebehandling, sveising og plastbearbeiding som støtter monteringsarbeid. Utviklingen er spesialdrevet – deler bygges etter kundetegninger eller prøver i stedet for fra en katalog – og selskapets uttalte virksomhet er eksportorientert over hele Europa, Amerika, Sørøst-Asia og Midtøsten.
For kjøpere er denne profilen mest nyttig i tre situasjoner. For det første når en komponent er designet i én prosess og må optimaliseres for stempling, siden den tilpassede utviklingsruten tillater tidlig designinvolvering. For det andre, når en del krever mer enn én prosess – for eksempel en stemplet brakett med en tappet innsats og en sveiset forsterkning – og konsolidering unngår toleransebunken med å forholde seg til tre leverandører. For det tredje, når volumene faller mellom laserskjæringsområdet for små partier og dedikerte verktøyseriene med svært høye volum, der en leverandør med fleksibel pressekapasitet og en blanding av dysetyper kan være mer økonomisk enn begge ekstreme.
Den vanlige due diligence gjelder fortsatt, og ingen av dem bør hoppes over på bakgrunn av en bedriftsprofil. Be om kvalitetsstyringssertifikatet og dets omfang, bekreft hvilke spesifikke sertifiseringer som holdes i stedet for antatt, be om utstyrslisten mot din delstørrelse og tonnasje, og spør direkte hvilke operasjoner som utføres internt og hvilke som er underleverandører. Spør også om forutsetningen om skraphastighet i tilbudet og slipeintervallet for terningen som vil fungere for deg. En leverandør som svarer tydelig på de fire spørsmålene, er vanligvis en leverandør som kontrollerer prosessen.
Stempling med høy presisjon belønner kjøpere som behandler det som et ingeniørkjøp i stedet for et varekjøp. Toleransen du mottar er toleransen verktøyet ble bygget for å holde, og verktøyet gjenspeiler tegningen du leverte, materialet du spesifiserte og volumet du forpliktet deg til. Å få disse tre inngangene rett før terningen kuttes er verdt mer enn noen prisforhandling som gjennomføres etterpå.
Den praktiske sekvensen er kort. Definer kritiske egenskaper og la resten være referanse. Velg en materialkvalitet og tykkelsestoleranse som gir rom for prosessen. Avtal inspeksjonsmetode, kapasitetsmål og dokumentasjon før første artikkel, ikke etter første klage. Og bekreft skriftlig hvem som eier verktøyet, hvor lenge det forventes å vare og hva som skjer når designet endres. Gjør det, og ±0,02 mm på tegningen slutter å være en risiko og begynner å være en spesifikasjon.
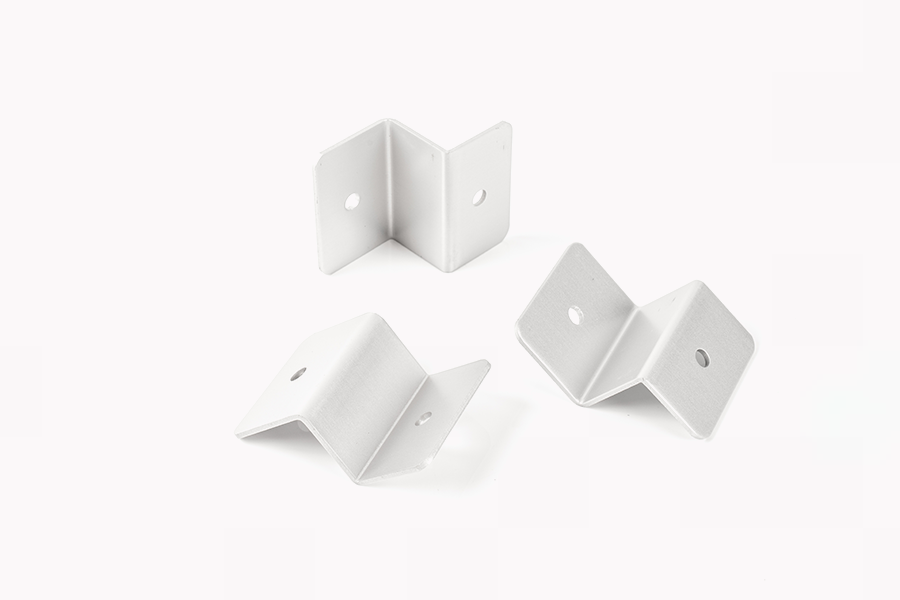
 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Copyright © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
